
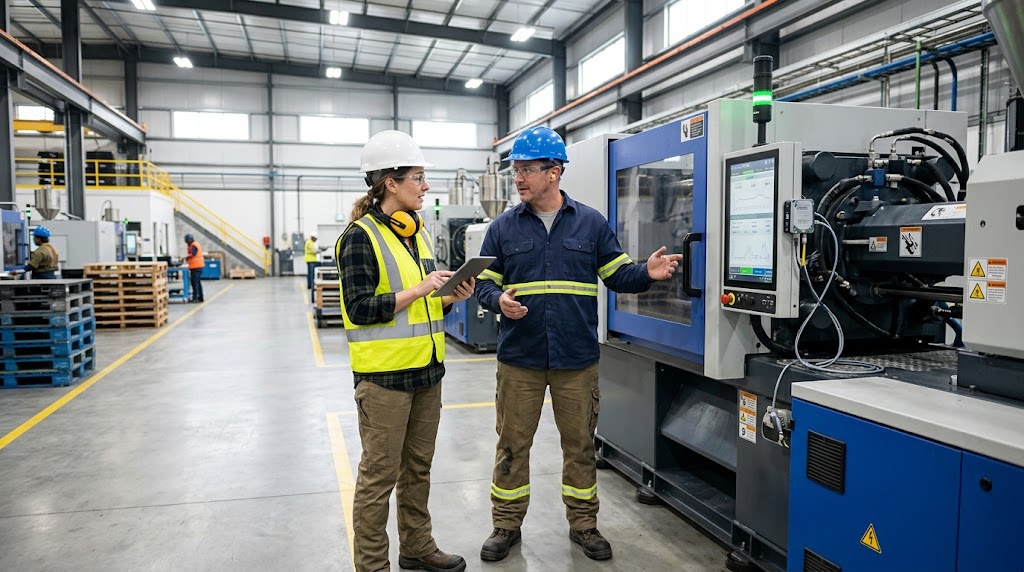
Hay una conversación que casi nadie planea y que decide el destino de muchos proyectos de medición: la que ocurre junto a la máquina, en el pasillo, cuando el operador pregunta si el sensor nuevo es para checarlo a él.
La tecnología puede estar perfecta y el proyecto fracasar igual. Cuando la gente de piso siente que la medición es una cámara de vigilancia, aprende a esquivarla: deja de registrar causas, le echa la culpa a la máquina de todo o simplemente espera a que el entusiasmo de la dirección se acabe.
Por qué la medición automática genera recelo
Durante años, el registro de la producción fue algo que el propio operador controlaba. Él decidía qué anotar y cómo describirlo. Un sistema que captura datos sin intervención humana cambia ese equilibrio, y es natural que se perciba como una pérdida de control sobre el propio trabajo.
A eso se suma una experiencia previa bastante común: indicadores que llegaron desde arriba, se usaron para señalar errores y desaparecieron sin que nadie explicara qué pasó con ellos. Quien ha vivido eso desconfía con razón, y ninguna presentación en diapositivas lo va a cambiar.
Las preguntas que el equipo no siempre dice en voz alta
Detrás del silencio en una junta de arranque suelen estar preguntas como estas:
- ¿Esto sirve para evaluarme a mí o para entender a la máquina?
- ¿Me van a sancionar por lo que muestre la pantalla?
- ¿Mi experiencia todavía cuenta, o ahora vale más lo que diga un tablero?
- ¿Es el primer paso para necesitar menos gente en el turno?
Responderlas con claridad, antes de instalar nada, evita meses de rumores. Callar no las elimina, solo las traslada a la hora de la comida.
Qué conviene saber antes de convocar a la plantilla
Quien lidera el proyecto necesita llegar a esa conversación con las ideas en orden. Antes de convocar a la plantilla, conviene informarse sobre qué alcanza a medir el monitoreo de procesos industriales y de qué manera llegan esos datos al operador, porque de eso depende qué se le puede prometer y qué no.
Tres cuestiones prácticas ayudan a preparar el terreno. La primera es saber qué señal se toma de cada máquina y si el sistema asocia los datos a una persona o solo a un equipo. La segunda es definir quién tendrá acceso a cada pantalla. La tercera es decidir, por escrito, para qué no se va a usar la información, por ejemplo para sanciones individuales durante la etapa de arranque.
Cómo plantear el proyecto desde el primer día
Una presentación sincera pesa más que una brillante. Estas pautas suelen funcionar mejor que cualquier discurso sobre transformación digital:
- Hablar de máquinas, paros y pérdidas, no de personas. La unidad de análisis es la causa de la detención, no quien estaba parado frente a la máquina.
- Explicar con precisión qué se mide, qué no y quién lo verá. La ambigüedad se llena siempre con la peor hipótesis.
- Invitar a los operadores a probar la pantalla y criticarla. Ellos detectan en minutos si una categoría de paro no tiene sentido o si un botón queda lejos de la mano.
- Mostrar pronto algo a favor de quien opera. Si el primer hallazgo es que una parte de las pérdidas venía de esperas de material o de fallas de un equipo vecino, el operador deja de ser el sospechoso y pasa a ser un aliado.
Ese último punto merece insistencia. Los datos tienen la capacidad de exonerar, y usarlos así al principio cambia el tono de todo lo que viene después.
Un ejemplo imaginario: cuando la pantalla y el cuaderno no coinciden
Imagina que un operador de una línea de inyección anota en su cuaderno que la máquina trabajó casi todo el turno sin problemas. El sistema, en cambio, registra varias detenciones breves que él no recuerda como paros, porque las resolvía sobre la marcha.
Hay dos formas de manejar la diferencia. La mala consiste en decir que el cuaderno estaba equivocado. La buena es preguntarle qué ocurría en esos momentos: probablemente un atasco o un ajuste que él corrige con oficio y que nunca se contó como pérdida.
Al preguntar, el supervisor obtiene la causa real y el operador recibe algo que casi nunca recibe, que es el reconocimiento de que su trabajo sostenía una producción que los reportes no mostraban. Esa conversación vale más que cualquier capacitación formal sobre el sistema.
Errores de comunicación que conviene evitar
Algunos tropiezos se repiten de una planta a otra:
- Presentar el sistema como una herramienta de control o de supervisión desde el primer día.
- Enseñar los números primero a la dirección y al final a quienes generan el dato.
- Usar la primera cifra desfavorable para señalar a alguien.
- Pedir al operador que clasifique las causas de los paros y nunca mostrarle qué se hizo con esa información.
- Cambiar las reglas de uso a mitad del camino, sin avisar.
Cualquiera de ellos basta para que el registro se vuelva una formalidad. Cuando el operador comprueba que lo que anota no lleva a ninguna decisión, deja de anotar con cuidado, y la calidad del dato se deteriora en silencio.
Señales de que la adopción va bien
No hace falta esperar meses para saberlo. Hay conductas sencillas que indican que el sistema dejó de ser ajeno:
Los operadores piden ver la pantalla cuando llega un supervisor. Clasifican las causas de paro sin que nadie se los recuerde. Proponen cambiar el nombre de una categoría porque en la planta se le dice de otra manera. En las juntas, la frase deja de ser “tú dijiste que la máquina funcionaba” y pasa a ser “la pantalla dice que se detuvo, vamos a ver por qué”.
Cuando eso ocurre, la medición ya cambió de lugar: dejó de ser un asunto de la dirección y se volvió una herramienta del turno. Es un buen momento para preguntar al equipo qué más le gustaría ver en la pantalla, porque esas peticiones suelen indicar con bastante precisión cuál es la siguiente mejora.



Deja un comentario